
聊城百耐钢铁有限公司
联系人:许经理
手 机:18963587133
地 址:山东省聊城经济技术开发区蒋官屯街道汇通国际金属物流园C区133号二层
 来源: 浏览: 发布日期:2026-10-30
耐磨钢板到底“耐磨”在哪里?从材质到切割加工的一次说清
在矿山机械、工程车辆、料斗衬板、破碎设备等工况中,普通钢板往往用不了多久就会出现凹坑、划伤甚至磨穿。耐磨钢板正是为解决这类高磨损问题而出现的材料。聊城百耐钢铁有限公司在激光切割、焊接及金属加工设备相关业务中,经常接触到客户对耐磨钢板的选材与加工咨询。本文从材料构成、常见类型、加工要点和选型思路几个方面做一次系统梳理。
一、耐磨钢板的基本构成
耐磨钢板通常不是单一材质,而是由低碳或低合金钢基板与高硬度耐磨层复合而成,或通过调质热处理获得较高整体硬度。其核心指标是表面硬度,常见以布氏硬度(HBW)表示,硬度越高,抵抗磨料磨损的能力通常越强。
以常见的双金属复合耐磨板为例,基板保证整体韧性和可焊性,耐磨层由高铬合金等成分构成,碳化物分布其中,形成“硬质点”抵抗磨料切削。实际生产中,耐磨层的厚度、硬度均匀性以及结合强度,直接决定了使用寿命。
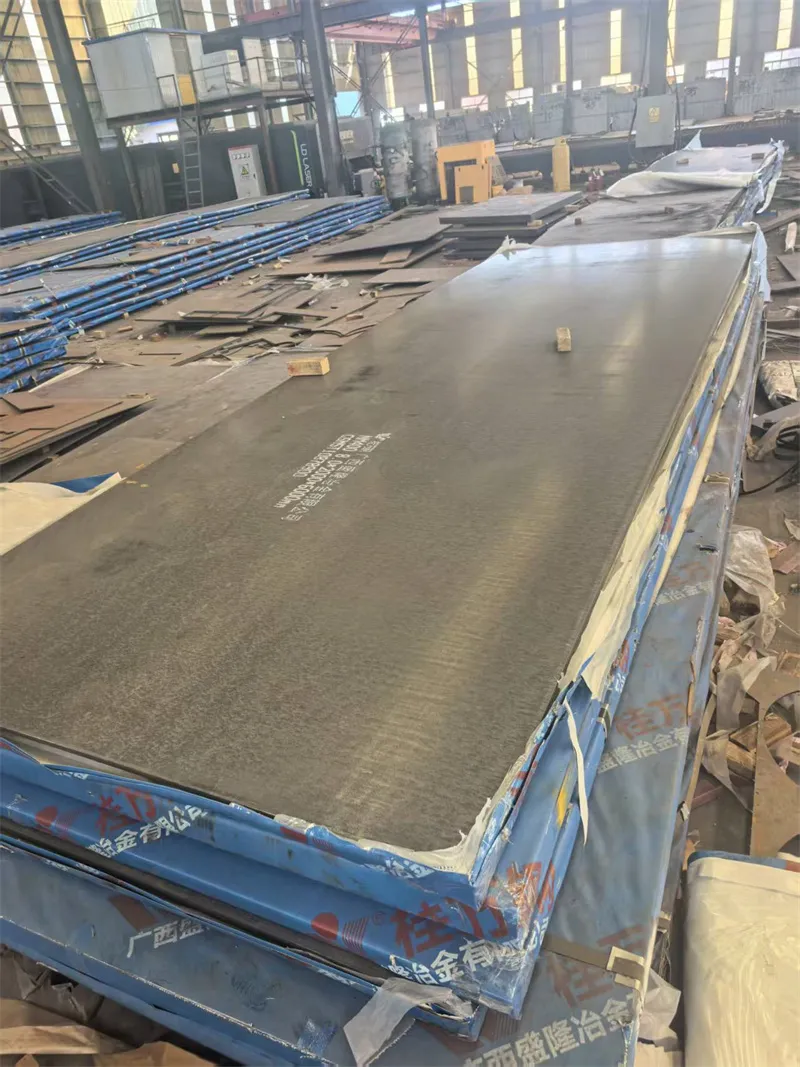
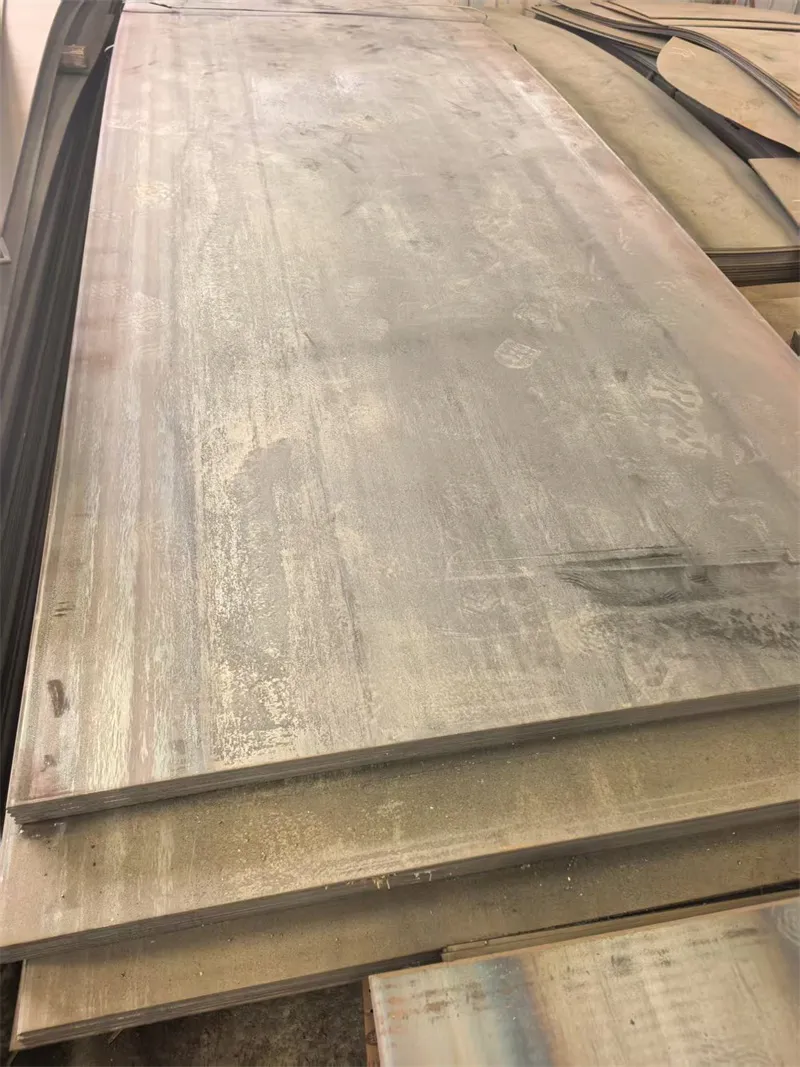
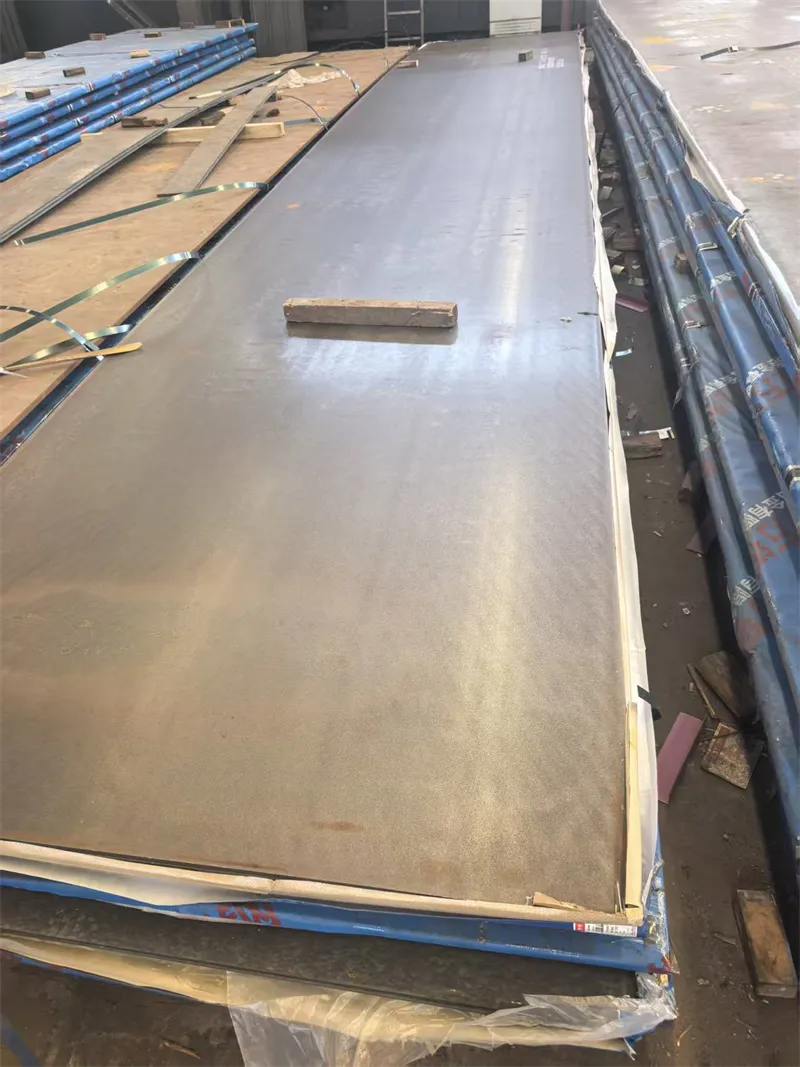
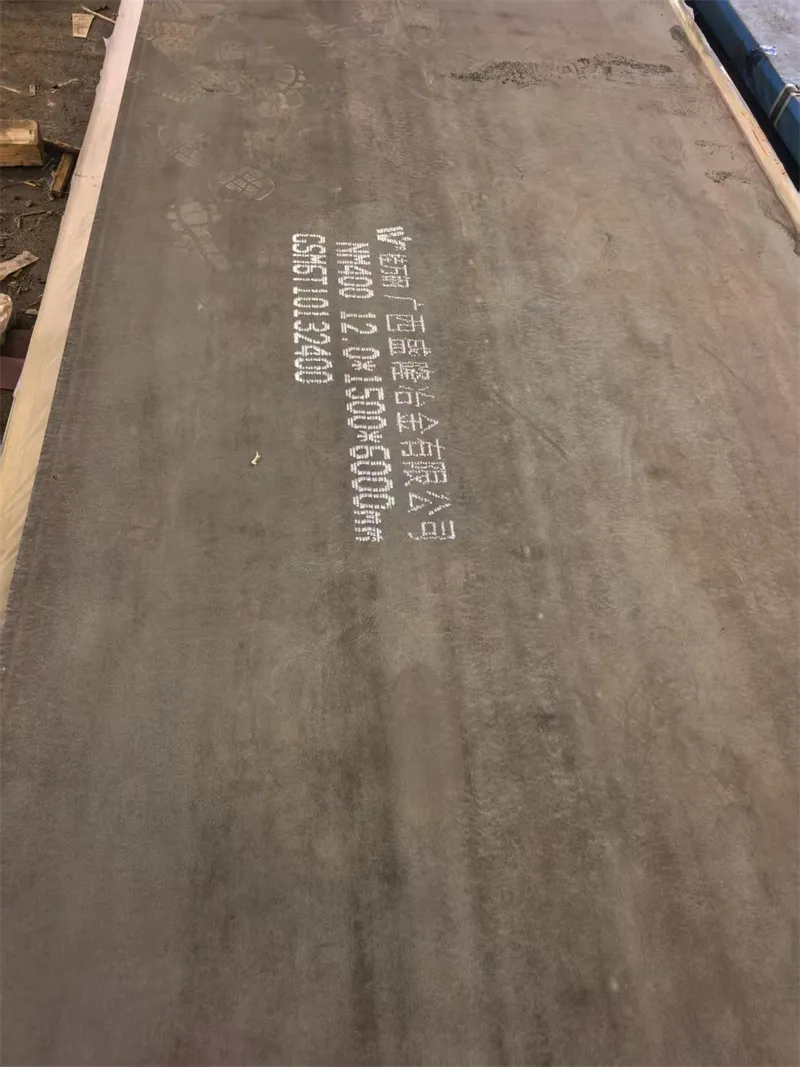
车间里常见的场景是:一块刚下料的耐磨板平放在切割平台上,表面呈深灰色、略带氧化皮,边缘能看到明显的分层界线,耐磨层薄而致密,基板较厚,敲击时声音沉实。这种分层结构正是判断双金属复合板的重要依据。
二、常见类型与适用场景
| 类型 | 主要特点 | 典型应用 |
|---|---|---|
| 双金属复合耐磨板 | 表面高硬度、基板韧性好,可焊接、可切割 | 料斗衬板、溜槽、卸料口 |
| 调质耐磨钢板 | 整体淬火回火,硬度均匀,强度高 | 自卸车车厢、铲斗、结构件 |
| 高锰钢类耐磨材料 | 受冲击后加工硬化,韧性突出 | 破碎机颚板、锤头等强冲击部位 |
需要说明的是,硬度并非越高越好。在强冲击工况下,一味追求高硬度反而容易开裂,此时更应关注材料的韧性与加工硬化能力。选型时应结合磨损形式——是磨料磨损、冲击磨损还是粘着磨损。
三、切割与焊接加工要点
1. 切割
耐磨钢板硬度高,传统剪切方式容易造成边缘开裂,因此多采用激光切割、等离子切割或水切割。激光切割热影响区小、切口平整,适合中等厚度板材的精细下料;厚度较大时等离子切割效率更高。切割前应确认板材平整、无翘曲,切割参数需针对硬度做调整,避免切口出现微裂纹。
在激光切割机旁,可以看到切割后的耐磨板边缘呈浅灰金属色,切口垂直、无明显挂渣,操作人员正用角磨机对局部毛刺做修整,随后将零件按编号码放在料架上。
2. 焊接
双金属复合板的焊接应尽量避免耐磨层直接承受拉力,通常采用基板侧焊接、耐磨层侧少焊或使用专用焊材过渡。焊前需清理油污与锈迹,控制层间温度,焊后缓慢冷却。对于承受强冲击的部件,焊后必要时进行消应力处理,以降低开裂风险。
焊接工位上,工人先用定位焊固定衬板位置,再分段对称施焊,焊枪沿接缝匀速移动,焊缝成型均匀、飞溅较少,焊完后用敲渣锤清理表面,检查有无气孔和咬边。
四、选型与使用建议
先判断磨损类型:磨料冲刷为主选高硬度;强冲击为主选高韧性。
关注硬度与厚度匹配:耐磨层厚度不足时,硬度再高也容易被磨穿。
考虑加工可行性:需现场切割、折弯或焊接的部件,应提前与加工方沟通工艺。
重视安装方式:衬板采用沉头螺栓或塞焊固定时,孔位布置要避开高应力区。
定期检查:对磨损集中区域做周期性测厚,及时翻面或更换,避免基板磨穿后伤及设备本体。
五、结语
耐磨钢板的价值不在于“贵”,而在于在合适的位置用合适的材料。从材质选择、切割下料到焊接安装,每一个环节都影响终使用寿命。聊城百耐钢铁有限公司围绕激光切割、焊接及金属加工设备相关业务,持续为耐磨件加工提供设备与工艺层面的支持,帮助用户在控制成本的同时提升部件耐用性。实际选型时,建议结合工况参数与加工条件综合评估,必要时进行小批量试用验证。
- 上一条:没有了
- 下一条:耐磨钢板