
聊城百耐钢铁有限公司
联系人:许经理
手 机:18963587133
地 址:山东省聊城经济技术开发区蒋官屯街道汇通国际金属物流园C区133号二层
 来源: 浏览: 发布日期:2026-10-30
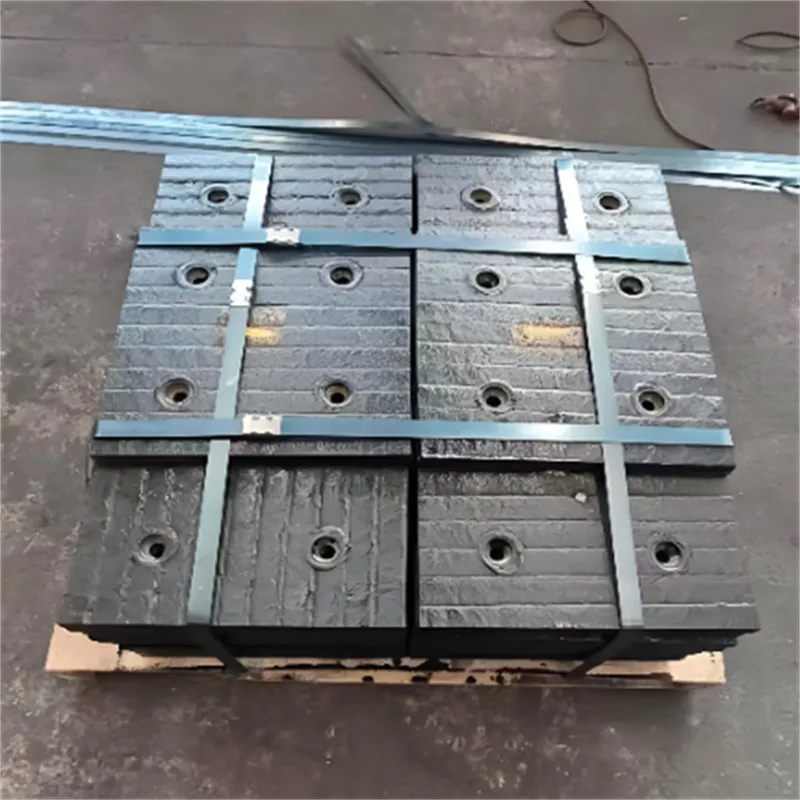
堆焊耐磨板是一类通过表面堆焊工艺在普通钢板基体上熔覆高硬度耐磨合金层的复合板材,广泛应用于矿山机械、工程机械、冶金设备、水泥装备和物料输送系统等磨损工况。对于设备制造企业和终端用户而言,了解堆焊耐磨板的工艺特点、性能指标与选型要点,有助于在保证设备寿命的同时控制综合成本。作为长期从激光切割、焊接及金属加工设备相关业务的企业,我们结合实际加工经验,对堆焊耐磨板作一梳理。
一、什么是堆焊耐磨板
堆焊耐磨板以低碳钢或低合金钢作为基板,采用明弧堆焊、埋弧堆焊、药芯焊丝堆焊等工艺,在基板表面熔敷一层或多层高铬铸铁、高锰钢或碳化铬复合耐磨合金。堆焊层与基体之间形成冶金结合,结合强度高,不易出现脱层。常见的复合形式为双层结构(基板+耐磨层)和三层结构(基板+过渡层+耐磨层),后者通过过渡层缓解硬度梯度,降低开裂风险。
堆焊耐磨板的典型硬度范围为HRC55~HRC65,耐磨层厚度常见3~20mm,基板厚度一般为6~30mm。与整体淬火耐磨钢相比,堆焊耐磨板的特点是“表层极硬、基体韧性好”,既抵抗磨料磨损,又能承受一定的冲击和弯曲变形。
二、主要性能特点
耐磨性突出:高铬合金堆焊层中分布大量碳化铬硬质相,在冲刷磨损和磨料磨损工况下寿命明显优于普通钢板。
抗冲击能力较好:低碳钢基板提供韧性支撑,适合落料、转载等存在冲击的场合。
可加工性:堆焊耐磨板可进行等离子切割、激光切割、水刀切割和折弯成形,但切割边缘和焊接热影响区需注意防止堆焊层开裂。
可焊性:与设备本体连接时通常采用塞焊、角焊或螺栓连接,焊接时应控制热输入并选用匹配焊材。
三、常见规格与选型参考
堆焊耐磨板的选型主要考虑磨损类型、冲击强度、工件形状和加工方式。以下为常见参数区间,供选型时参考,实际应以供货方技术资料和工况验证为准。
| 项目 | 常见范围 | 选型说明 |
|---|---|---|
| 基板厚度 | 6~30mm | 冲击大的部位宜选较厚基板 |
| 耐磨层厚度 | 3~20mm | 磨损速率高时适当加厚 |
| 表面硬度 | HRC55~HRC65 | 硬度越高耐磨性越好,但需关注裂纹敏感性 |
| 常用材质 | 高铬铸铁堆焊层 | 适用于磨料磨损为主的工况 |
| 常规板幅 | 按需定制 | 结合下料方案减少拼接 |
四、加工与使用注意事项
1. 下料切割
堆焊层硬度高,机械剪切难度大,通常采用等离子或激光切割。切割时应将耐磨层朝上,控制切割速度,避免热影响区过大导致边缘微裂纹。切割后建议对边缘进行修磨检查。
2. 成形与焊接
折弯时弯曲半径不宜过小,弯曲方向应使耐磨层处于受压侧。与设备焊接时,先在基板侧施焊,采用小电流、多层多道、分段退焊等工艺,减少堆焊层受热开裂。塞焊孔布置应均匀,保证复合板与母材贴合紧密。
3. 安装与维护
安装时避免局部受力集中,衬板之间预留合理间隙以适应热胀。使用中定期检查堆焊层磨损情况,当耐磨层剩余厚度接近基板时及时更换,防止基板磨穿造成设备损伤。
五、典型应用场景
堆焊耐磨板常用于刮板输送机中部槽、转载机溜槽、破碎机衬板、料斗内衬、风机叶轮易磨损部位、渣浆泵过流件修复等。对于形状复杂、批量不大的耐磨件,也可采用堆焊修复方式延长旧件使用寿命,这在实际生产中往往比整体更换更经济。
六、结语
堆焊耐磨板的价值在于把高硬度耐磨层与韧性基体合理组合,用可控的成本解决特定磨损问题。选型时应以工况磨损机理为依据,结合硬度、厚度、基板强度和加工工艺综合判断,并通过小批量试用验证效果。合理下料、规范焊接和定期维护,是发挥堆焊耐磨板性能的关键环节。
- 上一条:没有了
- 下一条:堆焊耐磨板